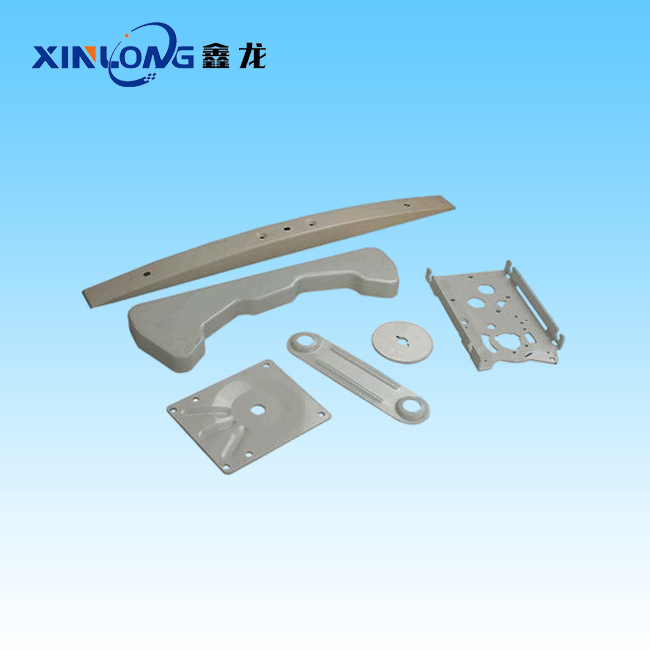
可根据客户需求提供定制钣金加工,冲压加工,机箱加工,机柜加工,机架加工,外壳加工等服务!

钣金机箱机柜外壳整体解决方案提供商 激光、数冲、折弯、钳铆、焊接、喷涂全套加工

189-2743-6688

4新闻资讯

冲压折弯加工有哪些基础设计规则?

文章出处:公司动态 责任编辑:东莞市鑫龙机电设备有限公司 发表时间:2026-11-03
  ​冲压折弯加工‌是把金属板材通过模具和折弯设备,做成特定形状和角度零件的工艺,常见于机壳、支架、外壳等金属结构件生产。那么,下面小编讲解一下冲压折弯加工的基础设计规则:
​冲压折弯加工‌
1. zui小内 R
- SPCC 冷轧板:≥1T
- 304 不锈钢:≥1.5T~2T,回弹大、容易加工硬化
- 5052 铝:≥1T;6061-T6 硬铝≥2T~4T,极易开裂
严禁 R<zui小 R;R 越小,外侧拉伸越大,直接撕裂
2. **轧制纤维方向(非常关键)**
折弯线**尽量垂直板材轧制方向**;平行轧制方向折弯,抗拉差,开裂概率大增
3. **孔离折弯线距离**
孔边缘到折弯线≥3T;孔落在变形区会被拉变形。如果避不开,要做工艺缺口 / 工艺孔,或者先折弯后冲孔
4. **zui小折边高度**
折边高度 h≥4T;边太短,材料容易滑进 V 槽,定位不稳、角度失控
5. **V 槽选择(经验:V≈8× 料厚)**
料厚越厚,V 槽越大;V 槽过小 R 变小、压痕重;V 槽过大回弹变大、精度差
6. **折弯让位缺口**
折弯拐角相交位置,必须冲让位槽,不然拐角撕裂、起鼓;让位孔直径≥1.5~2T

鑫龙机电设备
  • 【公众号】【公众号】
  • 【手机站】【手机站】
  • 【微信咨询】【微信咨询】
热线:189-2743-6688
手机:18927436688/韦先生
邮箱:xl18927436688@163.com
地址:东莞市凤岗镇五联新园路二
街2号2号楼102室
网址:www.dgxinljd.com
东莞市鑫龙机电设备有限公司 Copyright © 2020 版权所有【BMAP】 【GMAP】【后台管理】访问量:【百度统计】【 粤ICP备20043678号】
502 Bad Gateway

502 Bad Gateway


nginx